


丝网印刷用网纱技术及应用详解
从高分子链、织造张力到脱网动力学:一块网纱如何决定你能印出什么。
网纱是丝网印刷里唯一同时承担三个角色的零件:它是图形的载体(决定分辨率)、是墨量的计量器(决定墨层厚度)、还是弹性元件(决定脱网速度与套印稳定性)。这三重身份经常互相冲突——想印得细就要高目数,高目数就下墨少;想下墨多就要低目数,低目数就绷不紧。这本书要做的,是把冲突背后的数量关系讲清楚,让选型从”凭经验试”变成”按参数算”。
第一章 网纱的材料学:为什么是聚酯
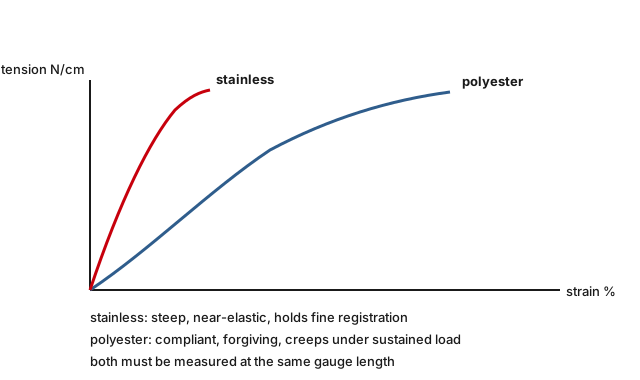
丝网印刷用网纱经历过四次材料更替:蚕丝、尼龙(聚酰胺 PA)、聚酯(聚对苯二甲酸乙二醇酯 PET)、不锈钢。每一次更替都由同一个矛盾推动——尺寸稳定性与柔顺性不可兼得。
蚕丝是最古老的选择,蛋白质纤维吸墨性好、手感柔,但耐碱性极差,制版用的强碱显影液会直接降解它,且批次差异巨大。尼龙在二十世纪中期取代蚕丝,耐磨性和弹性显著优于蚕丝,回弹快、适合曲面印刷;但聚酰胺的酰胺基团会与水分子形成氢键,吸湿率在 3–4.5%,湿度变化 10% 就可能带来千分之一量级的尺寸漂移,这对多色套印是致命的。聚酯在七十年代之后成为主力,半结晶结构带来高模量、低吸湿(0.2–0.5%),在张力、精度和成本之间取得了最好的平衡。不锈钢则是为极端精度和长寿命准备的:零吸湿、高模量、几乎不蠕变,代价是价格高、脆、一旦折痕无法修复。
结构上还有一层区分:单丝与多丝。单丝是单根挤出的圆形截面纤维,直径公差可以控制在 ±2 μm,织成的网孔方正、下墨可计算。多丝是把若干细纤维加捻成一股,柔顺、吸墨、适合曲面和粗糙承印物,但捻度会在受压时改变,开口随之变形。除少数特殊工艺(如某些陶瓷釉下彩、粗糙织物厚涂),丝印用网纱都是单丝。
| 特性 | 聚酯 PET | 尼龙 PA | 不锈钢 |
|---|---|---|---|
| 吸湿率 | 0.2–0.5% | 3–4.5% | 0 |
| 弹性模量 | 中(约 5–10 GPa) | 低(约 2–4 GPa) | 高(约 190 GPa) |
| 断裂伸长 | 15–30% | 20–40% | 3–8% |
| 蠕变倾向 | 中 | 高 | 极低 |
| 耐强碱 | 差(水解) | 好 | 好(耐氯离子差) |
| 耐多数有机溶剂 | 好 | 好 | 好 |
| 典型用途 | 通用丝印、纺织、包装 | 曲面、粗糙面、弹性承印物 | PCB、光伏、玻璃、精细线路 |
选择的分界线其实很清楚:套印公差要求优于 ±0.1 mm,或者承印物是刚性平面且要求长寿命,就用不锈钢;其余绝大多数场合,聚酯是默认答案。尼龙只在承印物本身有弹性、需要网版跟随变形时才值得用——比如某些鞋材曲面印、球类印。
第二章 织造与后处理:从纱线到网版
同样标称 150 目的网纱,两家厂的开口率可能差 8 个百分点,下墨量差两成。差异不在原料,在后处理。理解这条链上的每一道工序,才能明白规格书为什么这么写。
2.1 织造
丝印网纱以平纹(plain weave)为主:经线纬线一上一下交替。平纹的优点是结构稳定、开口方正、厚度可预测;缺点是每根纱的屈曲(crimp)会占用一部分开口面积,实测开口率总比理论值低几个百分点。
斜纹(twill)让经线跨过两根以上纬线,纱线屈曲小、织物更厚,单位面积墨量更大,用于需要厚墨层的场合(如某些标牌、厚膜电路)。代价是开口形状不规则,精细线条的边缘会呈锯齿。
2.2 热定型
织好的网布带着织机张力留下的内应力。热定型(heat setting)在 150–180 ℃ 下让分子链重新排列、释放内应力,使网孔在后续绷网时不至于持续变形。定型不足的网纱,绷到 20 N/cm 后放置 24 小时会掉 3–5 N/cm,套印随之漂移。
2.3 压光
压光(calendering)把网布通过一对加热钢辊,压薄纱线厚度。目的一是降低 TIV(少下墨、薄墨层更平整),二是让网布表面平整、与感光胶结合更牢。压光后的网纱厚度约为丝径的 1.5–1.7 倍,未压光则为 1.8–2.0 倍。精密印刷(如 PCB 阻焊、薄膜开关)用的都是压光网。
2.4 染色
网纱有白色和黄色(琥珀色)两种。颜色不是为了好看:曝光时紫外光会在白色网纱内部散射,使精细图形的边缘发虚;黄色网纱吸收短波紫外,散射减少,细线条和网点的还原明显更好。经验值是 200 目以上、或需要还原 3% 以下网点时,用黄色网纱。
2.5 表面处理
感光胶靠机械锚固附着在网纱上。原丝表面光滑,胶层容易在显影或长版印刷中脱落。粗化处理(化学蚀刻或等离子)在丝表面制造微米级粗糙度,附着力可提高数倍。这一步常被忽略,却是网版寿命的第一决定因素。
第三章 几何与计算:目数、开口率与理论下墨量
这一章是全书的计算核心。四个公式,能把”这块网能印多细、能下多少墨”从估算变成计算。
以常用规格 150 目 / 丝径 48 μm 为例:
这个 46.7 是理论上限,不是实际下墨量。实际转移到承印物上的墨量通常是 TIV 的 30–50%,取决于油墨粘度、刮印速度、刮刀硬度与角度、以及承印物的吸墨性。所以 TIV 的正确用法是比较不同网纱的相对下墨能力,而不是预测绝对膜厚。
| 目数 /inch | 丝径 μm | 节距 μm | 开口 μm | 开口率 | TIV cm³/m² | 典型用途 |
|---|---|---|---|---|---|---|
| 80 | 80 | 317.5 | 237.5 | 56% | 72 | 厚墨、纺织打底 |
| 110 | 80 | 231.0 | 151.0 | 43% | 52 | 纺织印花、胶浆 |
| 150 | 48 | 169.3 | 121.3 | 51% | 47 | 通用、包装 |
| 180 | 48 | 141.1 | 93.1 | 44% | 35 | 标签、薄膜 |
| 200 | 40 | 127.0 | 87.0 | 47% | 32 | 精细图文 |
| 250 | 34 | 101.6 | 67.6 | 44% | 25 | 玻璃、陶瓷 |
| 305 | 34 | 83.3 | 49.3 | 35% | 18 | PCB、薄膜开关 |
| 355 | 25 | 71.5 | 46.5 | 42% | 14 | 光伏细栅 |
三个常见误读。其一,目数标称值与实测值允许有公差,不同厂家的 150 目可能相差 3–5 目,换供应商时要重新验证。其二,经向和纬向的密度可能不同(尤其宽幅网布),标称目数通常指经向,套印方向应与密度更高的方向对齐。其三,开口率不能按长度比算,(a/p) 与 (a/p)² 在 a/p = 0.7 时相差 30%,用错会让墨量估算整体偏高。
第四章 力学:张力、蠕变与脱网动力学
网纱是弹性的,这一点决定了丝印与其它印刷方式最根本的差别:墨是被”挤”过网孔的,而网必须在印完之后立刻弹离承印物。弹离的时机和速度,直接决定印迹边缘是否锐利。
4.1 张力的物理意义
绷网张力以 N/cm 表示(每厘米宽网纱受到的力)。它不是”越紧越好”:张力决定网版的回弹频率,回弹频率必须与刮印速度匹配。张力过低,网版回弹慢,脱网滞后,印迹在承印物上被拖出毛边;张力过高,网版接近弹性极限,长期使用后应力松弛,反而更快跑版。
| 材料 / 目数 | 绷网张力 N/cm | 说明 |
|---|---|---|
| 聚酯 80–120 目 | 18–25 | 低目数丝径粗,可承受较高张力 |
| 聚酯 150–200 目 | 15–22 | 最常用区间 |
| 聚酯 250–305 目 | 12–18 | 丝径细,过高张力易断丝 |
| 不锈钢 250–400 目 | 25–35 | 高张力是精细套印的前提 |
| 尼龙 100–200 目 | 15–20 | 蠕变明显,需预留补偿 |
测量必须在网版中央进行,因为张力在网框边缘处必然更高(夹具夹持效应)。同一批网版的中央张力差若超过 2 N/cm,多色套印时会出现随色序漂移的错位。
4.2 蠕变:丝印车间最被低估的变量
聚酯在恒定张力下会持续缓慢伸长,称为蠕变。典型数值是:绷到 20 N/cm 的聚酯网版,静置 24 小时后张力可能降到 17–18 N/cm,一周后降到 15–16 N/cm。温度每升高 10 ℃,蠕变速率约翻倍;湿度对聚酯影响小,对尼龙影响大。
这解释了一个常见的生产现象:周一早上开机,套印是准的;连续印三天后开始偏。不是机器在变,是网版在松弛。对策有三条——绷网后静置 24 小时再上机、长单中途复测张力并补绷、或者直接用不锈钢。
4.3 脱网动力学
刮刀压过时,网纱被压到接触承印物,弹性变形储存能量;刮刀离开后,网纱释放能量弹回,把墨”剪断”留在承印物上。这个过程的四个阶段见图 7。
网距(off-contact)是这个系统的核心参数。网距太小,网版来不及脱离,印迹被拖花;网距太大,需要更高刮印压力,网版变形加剧,且回弹行程长、耗时久。经验规则是网距约为网版短边的 0.5–1%,中目数常用 1.5–3 mm。高张力网版可以用更小的网距,这也是不锈钢网能印得更快更清的原因之一。
第五章 化学:耐介质性与感光胶结合力
选网纱时,力学参数写在规格书上,化学兼容性却往往要靠经验。这一章把它拆成三个问题:油墨溶剂会不会伤网、清洗剂会不会伤网、感光胶会不会掉。
5.1 聚酯:怕碱,不怕溶剂
PET 是酯键高分子,对多数有机溶剂(酯、酮、芳烃、醇)稳定,这正是它能配合绝大多数丝印油墨的原因。但酯键在强碱条件下会水解,表现为网纱发脆、强度下降、断丝。因此:显影和脱膜不要用强碱长时间浸泡,尤其不要加热;清洗用中性或弱碱性清洗剂,洗完立刻冲净吹干。
温度是加速器。60 ℃ 以上的碱性溶液对 PET 的侵蚀速度是常温的数倍。有些车间用热水加碱洗网版,短时间看不出问题,几百次循环后网版寿命明显缩短。
5.2 尼龙:耐碱但吸水
聚酰胺的酰胺键耐碱性优于酯键,但吸水率高。吸水导致两个后果:尺寸膨胀(可逆)和强度下降(部分不可逆)。对套印精度要求高的活,尼龙不是好选择;对需要网版跟随曲面变形的活,尼龙的柔顺性无可替代。
5.3 不锈钢:几乎全耐受,除了氯
不锈钢对几乎所有丝印溶剂惰性,耐碱,耐高温。唯一的软肋是卤素离子——含氯清洗剂或长时间接触含氯水会造成点蚀,从丝表面开始,逐渐发展成断丝。用去离子水配清洗液、避免含氯消毒剂,是延长不锈钢网寿命的关键。
5.4 感光胶为什么掉
感光胶与网纱之间没有化学键,靠的是机械锚固:胶渗入丝表面的微观凹坑,固化后形成物理咬合。附着力取决于三个因素——丝表面粗糙度、清洁度、以及胶层的固化程度。
现场最容易出的问题是清洁度。织造和运输过程中丝表面残留的油剂、以及前一次使用后未彻底脱除的胶渣,都会形成弱边界层,让胶层整片脱落。正确的顺序是:脱脂(碱性或溶剂型)→ 冲洗 → 粗化(若网纱未预粗化)→ 干燥 → 涂胶。
一个反直觉的结论:网版寿命短,多数时候不是胶不好,而是网纱表面没处理干净。更换昂贵感光胶之前,先检查脱脂和粗化这两步。
第六章 选型方法:从印件倒推网纱
前面的公式都是正向的:已知网纱,算能印什么。实际工作顺序相反——手里有一个印件,要倒推该用哪块网。
6.1 第一约束:最细线宽
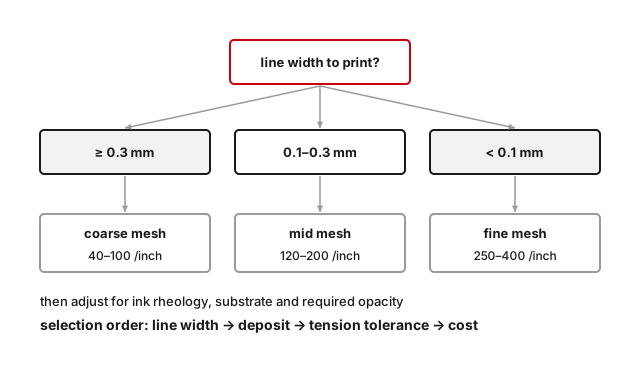
可稳定印出的最细线宽,经验上约为丝径的 2–3 倍。原因很直观:线条比一根丝还细时,网孔无法在图形区域形成完整的通道,墨量骤降且边缘呈锯齿。所以:
例如要印 0.15 mm 的细线,d 应不大于 60 μm,对应 200 目左右(丝径 40 μm)或 180 目(丝径 48 μm)。如果印 0.5 mm 的粗线或实地,丝径 80 μm 的 110 目就够,还能多下墨。
6.2 第二约束:需要的墨层厚度
由目标干膜厚度反推所需 TIV:设干膜厚 h(μm)、油墨固含量 s,则需要的湿膜体积约为 h/s。再与表 2 的 TIV 对照,选出满足要求且不过量的网纱。过量下墨会带来干燥困难、边缘塌陷和成本浪费。
6.3 第三约束:套印精度
多色套印公差若要求优于 ±0.1 mm,优先考虑不锈钢 + 高张力(25 N/cm 以上)+ 压光网。聚酯即使初始张力达标,长单中途的蠕变也会吃掉一半余量。
6.4 第四约束:批量与寿命
长单(十万印以上)用不锈钢,虽然单价高,但折算到每印成本往往更低;短单、多品种、频繁换版,用聚酯更经济。这是一个纯经济性判断,与印刷质量无关。
最常见的选型错误:只按目数选,不看丝径。同样是 150 目,丝径 48 μm 和 34 μm 的 TIV 相差近三成,下墨量完全不同。规格书必须同时写明目数与丝径。
6.5 第五约束:网纱角度
最后还有一个几乎不花成本、却常被忽略的变量:网纱相对印版图文的夹角。网纱本身是周期性结构,网点也是周期性结构,两个频率叠加会产生莫尔条纹——表现为印面上出现周期性明暗带,肉眼看起来像”水波纹”。
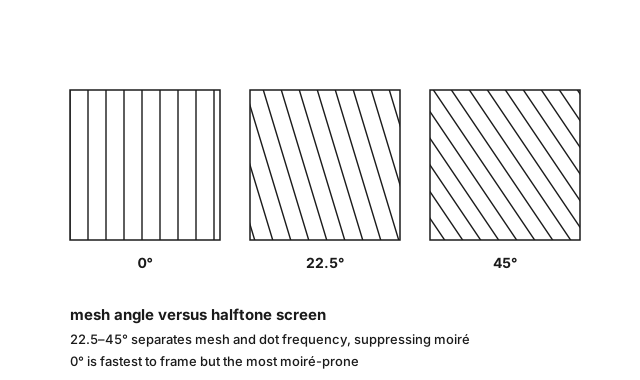
规则很简单:印网点(半色调)时,网纱与图文夹角取 22.5°–45°;印线条和实地时,0° 即可。0° 绷网最快、网纱利用率最高,因为不需要斜裁,但它是莫尔条纹最敏感的角度。反过来,斜绷会带来 5%–10% 的网纱浪费,换来的是一整类缺陷的消失。
顺带一提,网纱角度还会影响套印方向上的刚度:斜绷的网版在两个方向上的弹性更接近,对圆形或复杂图形更友好;0° 绷的网版在经纬方向上刚度差异明显,印细长条时可能出现方向性变形。
第七章 应用图谱:七个行业的参数区间
同一台机器、同一块网纱,在纺织车间和在 PCB 车间是完全不同的东西。下面按行业给出可用的起点参数,实际使用时仍需按油墨和承印物微调。
| 应用 | 目数 | 丝径 μm | 张力 N/cm | 关键控制点 |
|---|---|---|---|---|
| 纺织印花(胶浆/水浆) | 80–120 | 80–100 | 18–25 | 墨量大、需厚胶层;承印物有弹性,套印靠台板定位 |
| 服装裁片(硅胶) | 100–140 | 70–80 | 18–22 | 硅胶对表面能敏感,网纱清洁度直接影响附着 |
| 包装与标签 | 140–200 | 40–48 | 15–22 | 薄墨、色彩饱和;UV 油墨需控制网版温升 |
| 玻璃与陶瓷 | 180–305 | 34–48 | 20–30 | 耐高温油墨;不锈钢优先,避免网版热变形 |
| PCB 阻焊与银浆 | 250–400 | 25–34 | 25–35 | 不锈钢 + 压光;张力稳定性决定线宽一致性 |
| 光伏细栅 | 290–360 | 20–25 | 28–35 | 极细线宽、高长宽比;对蠕变零容忍 |
| 薄膜开关 | 200–305 | 34–40 | 20–28 | 银浆厚膜、方阻一致性;压光网控制膜厚 |
读这张表有一个规律值得注意:目数从 80 到 360,跨度四倍半,但张力区间只在 15–35 N/cm 之间波动。说明张力不是”越高越好”的竞赛,而是一个与材料、丝径、网框尺寸匹配的窄窗口。把张力调到窗口内并保持稳定,比追求极限值更有价值。
附录 公式速查与规格表
A.1 公式速查
A.2 单位换算
A.3 验收清单
收到一批网纱或一块新网版时,按以下顺序核对,能挡掉大部分后续问题:
配套阅读:丝网印刷品质异常大全(27 类失效模式)· 丝网印刷技术术语解读(33 条术语中英对照)