


丝网印刷用
油墨技术及应用详解
从树脂、颜料与溶剂的三相平衡,到固化机理、界面附着与缺陷归因。
网纱决定你能印多细,油墨决定你印出来是什么。在所有印刷耗材里,油墨是唯一一个「为这条线、这块料、这道工序」被重新设计过的中间材料——它不是买回来的成品,而是调出来的过程状态。这本书要回答的是:这个状态由哪些量决定,改一个量会牵动什么。
第一章 四个相:一罐油墨里同时发生的四件事
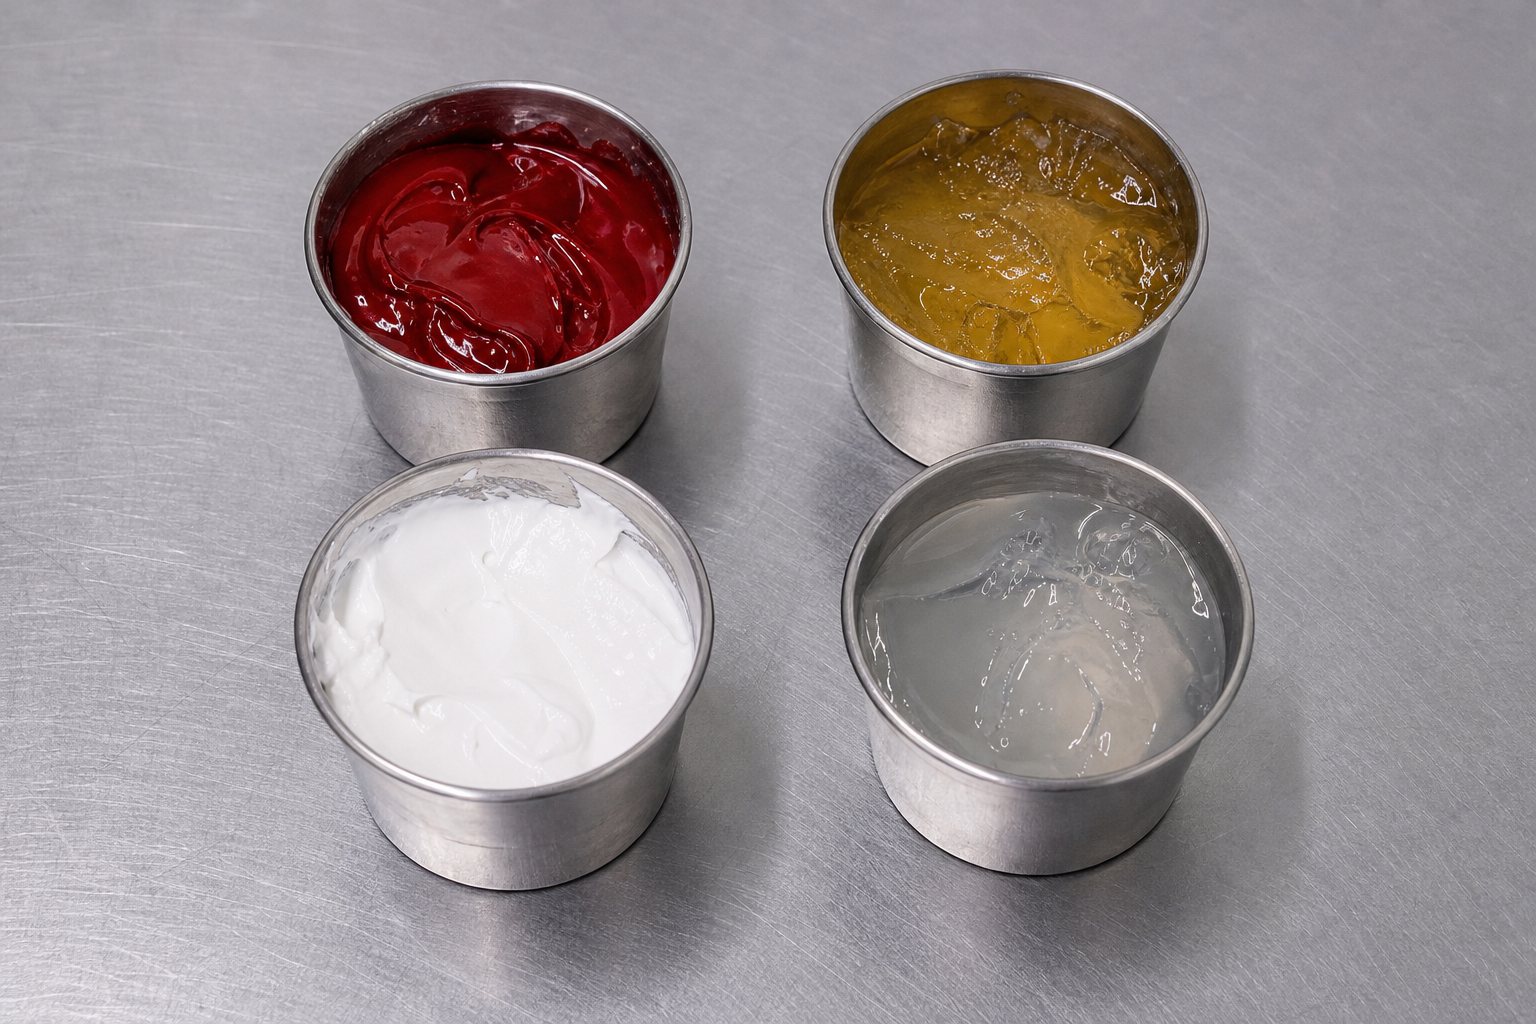
一罐丝印油墨由四部分构成:颜料(固相,决定颜色与遮盖)、连结料树脂(成膜相,决定附着与耐久)、溶剂或反应性单体(流动相,决定粘度与干燥路径)、助剂(微量相,决定界面行为)。四者不是简单相加,而是相互争夺同一件事——有限的流动性与有限的体积。
想多加颜料提高遮盖,粘度会上去,过网能力下降;想加溶剂降粘好印,膜厚变薄、遮盖下降,还带来干燥与 VOC 问题。这就是配方工程师每天在做的取舍,也是工艺工程师必须理解的约束:你在车间上调的每一个参数,本质上都是在这四相之间做了一次重新分配。
| 组分 | 增加它会改善 | 增加它会牺牲 |
|---|---|---|
| 颜料 | 遮盖力、色浓度、耐光性 | 流动性、过网性、光泽、成本 |
| 树脂 | 附着力、耐洗、耐化学、成膜强度 | 粘度、干燥速度、柔韧性(过量时变脆) |
| 溶剂 / 单体 | 流动性、过网性、流平 | 膜厚、遮盖、环保合规、干燥能耗 |
| 助剂 | 消泡、流平、附着、触变 | 过量时反而引入缩孔、附着力下降 |
读这张表的方法:任何一次调整都会同时改善一项、牺牲另一项。如果某个调整号称”全面提升”,通常意味着调整量还在容差内,尚未触及另一侧的边界。
第二章 五大体系与它们各自的固化路径
丝网印刷之所以能覆盖从 T 恤到光伏电池的跨度,靠的是五种化学体系各自解决不同的问题。它们的差别不只是”干得快慢”,而是成膜的物理机制完全不同。
2.1 溶剂型:挥发成膜
树脂溶解在有机溶剂中,印后溶剂挥发、树脂链缠结成膜。干燥是物理过程,可逆——所以耐溶剂性差是它的天然短板。若要求耐性,需选带反应基团的树脂并加交联剂(双组分),成膜由物理转为化学。丝印的绝大多数工业标识、玻璃、金属承印物仍用它,因为对底材润湿性好、颜料装载量高。
2.2 水性:聚结成膜
树脂以乳液或分散体形式存在于水中,水分挥发后乳胶粒子相互挤压、变形、聚结。聚结需要最低成膜温度(MFFT),低于这个温度膜会发白、粉化。水性体系的 VOC 低,但干燥能耗高、对高湿环境敏感,且对疏水承印物润湿困难,常需助溶剂与润湿剂配合。
2.3 UV:光引发交联
体系内几乎不含溶剂,由丙烯酸酯单体/ oligomer 与光引发剂组成。紫外光被引发剂吸收,产生自由基,引发双键快速交联,秒级完成。三个关键量:光强(mW/cm²)、能量密度(mJ/cm²)、以及氧气抑制。表层被氧阻聚会导致表面发粘,所以要么提高光强快速穿透,要么用氮气惰化。
2.4 塑胶浆:加热塑化
PVC 树脂颗粒分散在增塑剂中,常温下是膏状悬浮体,不含溶剂、不挥发。印后在 150–170 ℃ 短时加热,树脂颗粒吸收增塑剂熔融、冷却后形成连续膜。它的手感厚实、遮盖力强、成本低,是纺织印花的主力;缺点是不耐干洗、含氯、环保压力大。近年无邻苯与无 PVC 替代体系在推进。
2.5 硅胶:加成交联
双组分,铂催化剂引发硅氢加成,形成 Si–O 主链的三维网络。固化不依赖挥发,也不怕氧阻聚,弹性极佳、耐温耐候,手感接近裸布。难点在于对承印物的表面能要求高,且催化剂易被含硫、含锡、含胺物质毒化——车间里一次未洗净的网版就可能让整批不熟。
| 体系 | 固化机理 | 典型条件 | 柔韧 / 耐洗 | 适用目数 |
|---|---|---|---|---|
| 溶剂型 | 挥发(可选交联) | 60–120 ℃ / 30–90 s | 中 / 中 | 120–305 |
| 水性 | 挥发 + 聚结 | 120–160 ℃ / 60–120 s | 中高 / 中 | 100–230 |
| UV | 自由基交联 | 300–800 mJ/cm² | 中 / 中高 | 150–355 |
| 塑胶浆 | 加热塑化 | 150–170 ℃ / 60–120 s | 高 / 中(忌干洗) | 60–140 |
| 硅胶 | 铂催化加成 | 120–150 ℃ / 60–180 s | 极高 / 高 | 80–200 |
第三章 颜料与分散:粒径决定了三件事
颜料的粒径同时决定遮盖力、色浓度与堵网风险,而这三者的最优区间并不重合。
遮盖靠散射。对白色而言,钛白粒径在 0.2–0.3 μm 时散射效率最高(约为可见光波长的一半),小于这个尺寸散射骤降、变透明;大于这个尺寸则单位质量的遮盖下降、成本上升。有机颜料(红、蓝、黄)靠吸收显色,粒径多在 0.05–0.2 μm,过大则色相发暗、透明性变差,过小则耐光性下降。
这个数字解释了为什么同一款油墨在 200 目上顺畅、在 305 目上频繁堵网:不是油墨”变差”了,是开口缩小到接近颜料团聚尺寸。研磨细度(fineness of grind)这个指标之所以重要,就是它在量这个上限。
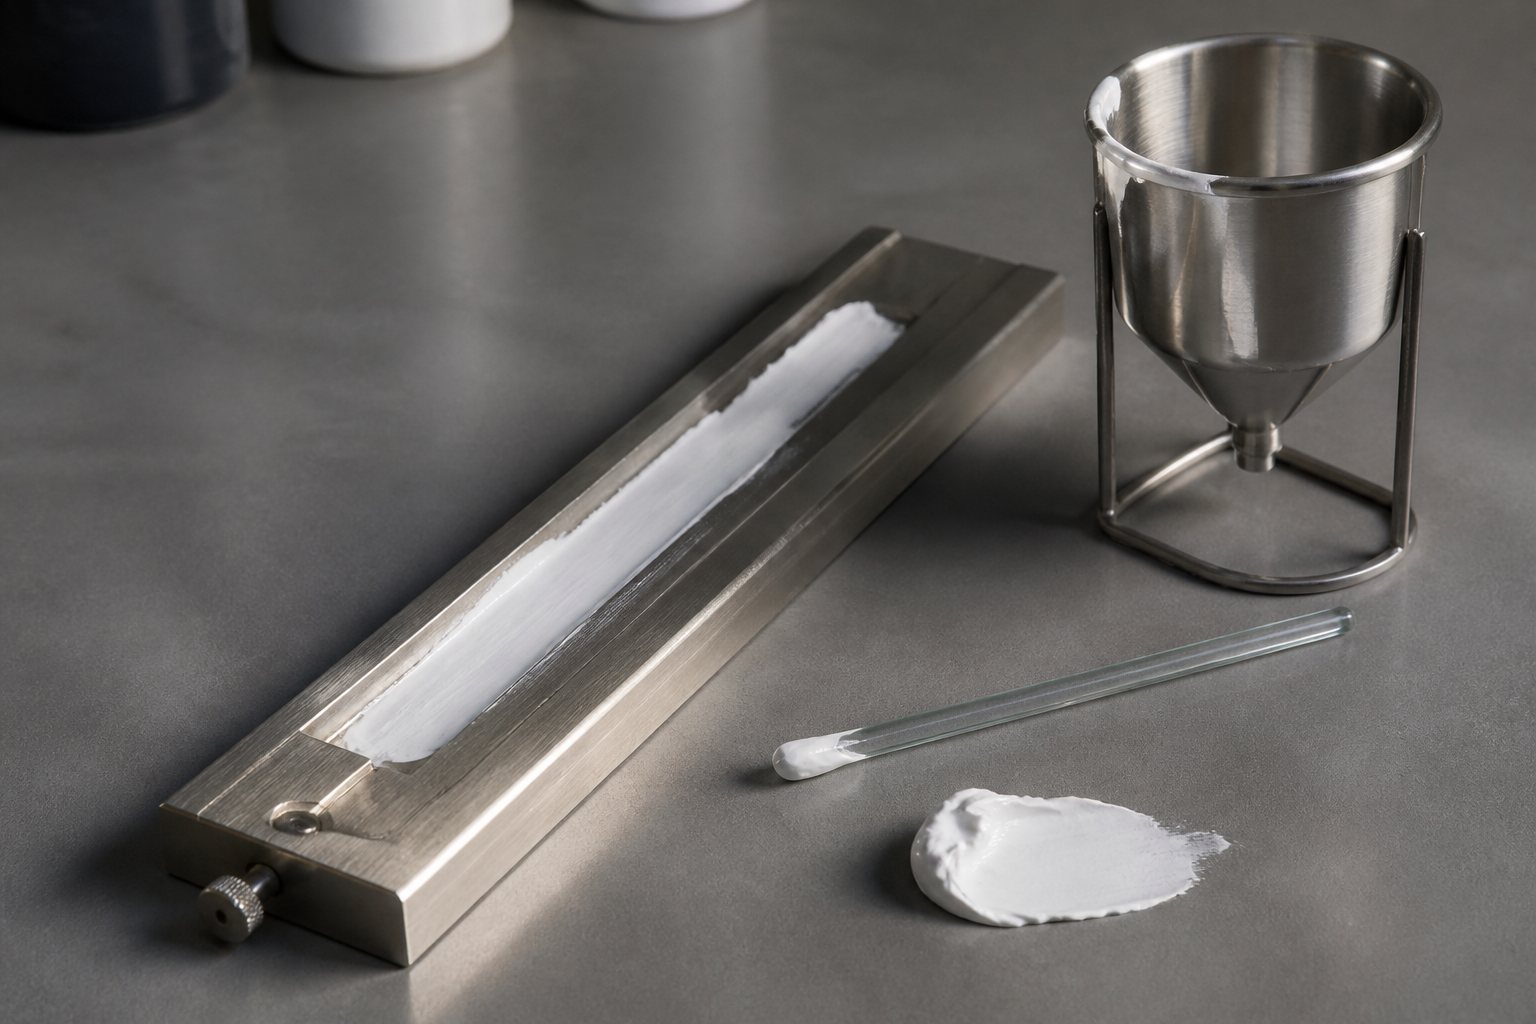
分散的稳定性同样关键。颜料粒子有重新絮凝的趋势,分散剂通过空间位阻或电荷排斥维持分离。分散不良的表现为:印品色浓度波动、同一批内前后色差、放置后底部结块。判定方法很简单:取一滴油墨在玻璃板上刮成薄膜,用透光看是否有颗粒条纹——有,就是分散没做好,不是印刷参数问题。
第四章 印刷适性:粘度不是一个数,是一条曲线
车间里说”这墨太稠”,说的其实是某个剪切条件下的粘度。丝印油墨的粘度随剪切速率剧烈变化,报一个单点数值没有意义,除非同时说明测试条件。
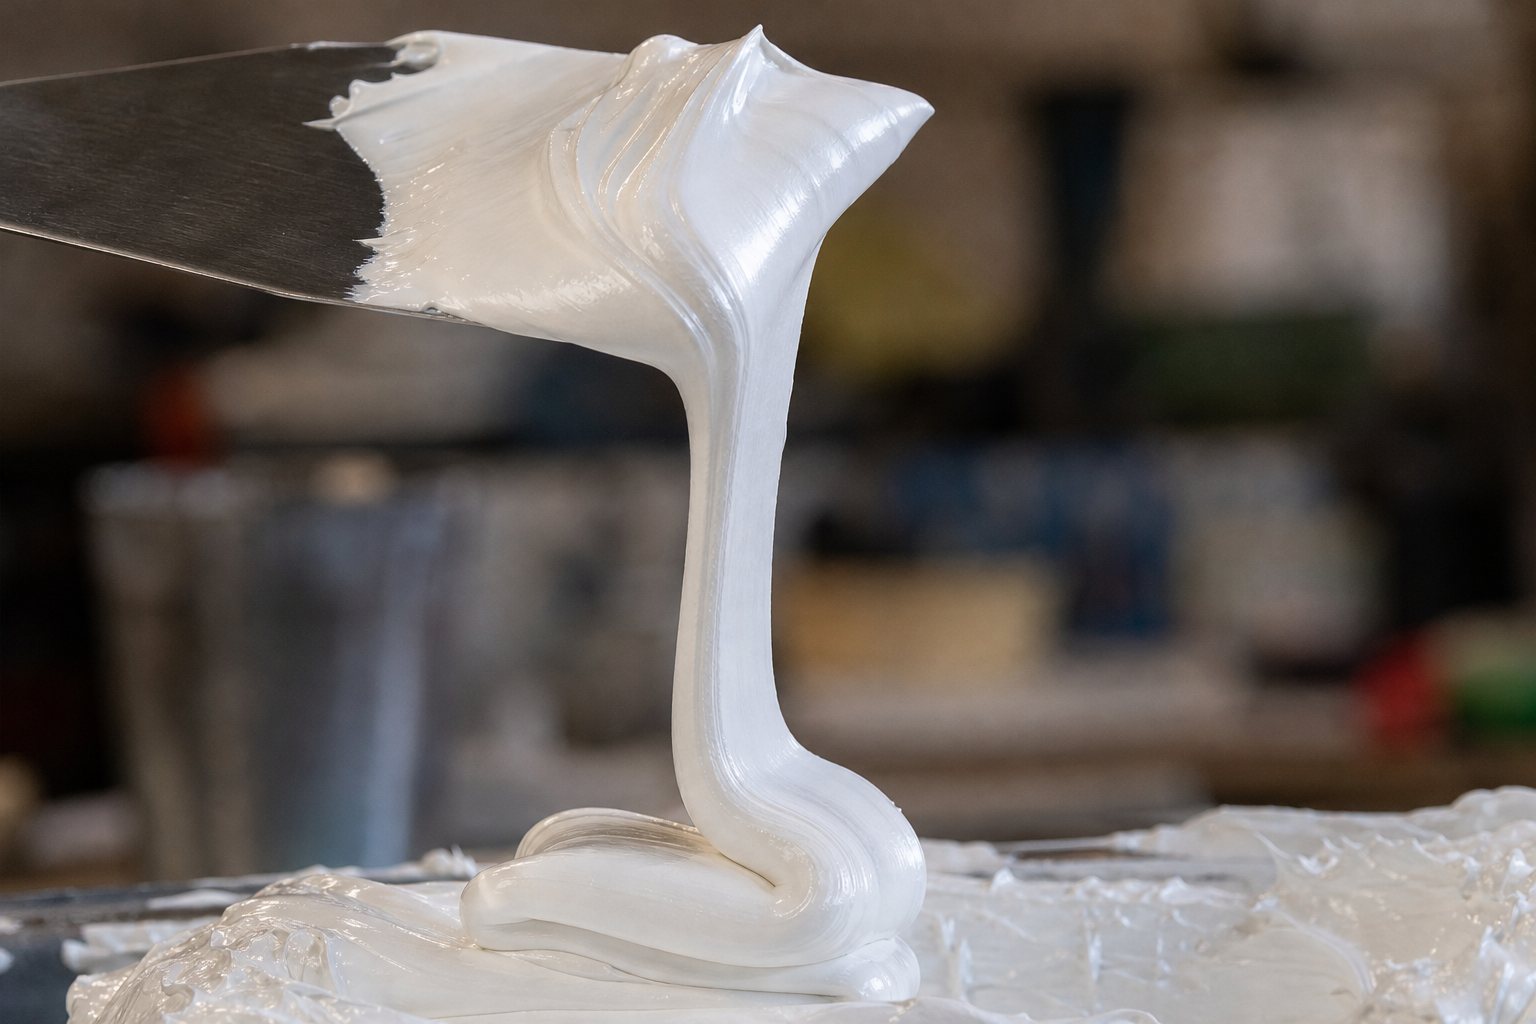
刮印瞬间,油墨在刮刀刃口与网孔之间所受的剪切速率大致在 10²–10³ s⁻¹ 量级;而静止时几乎是零剪切。丝印油墨被刻意设计成”静止时稠、受剪时稀”,就是为了同时满足两个矛盾要求:静止稠,才不会从网孔漏下去、不会在承印物上流散;受剪稀,才能顺利穿过网孔。
三个参数共同决定印刷窗口,而它们与设备参数是耦合的:
| 条件变化 | 对粘度的要求 | 原因 |
|---|---|---|
| 目数升高(开口变小) | 降低 | 过网阻力随开口四次方下降,需更低粘度补偿 |
| 刮印速度加快 | 降低 | 高剪切停留时间短,触变恢复不足 |
| 承印物吸墨性强 | 可略高 | 毛细吸收会抽走溶剂,粘度上升更快 |
| 要求厚墨层 | 提高屈服值 | 防止印后流散塌边 |
| 精细线条 | 提高触变、降低粘弹性 | 减少脱网拉丝与边缘回缩 |
调粘的第一原则:先确认是不是温度造成的。油墨粘度对温度极其敏感,多数体系每升高 5 ℃,粘度下降 10–20%。冬天车间 12 ℃、夏天 32 ℃,同一罐墨的表现可以差一倍。把油墨提前 24 小时放到车间温度、或者用恒温墨槽,比反复加稀释剂有效得多——后者会持续削弱遮盖与膜厚。
第五章 界面:油墨到底靠什么粘住
油墨与承印物之间没有天生的亲和力。附着是三种机制的组合:机械锚固(渗入表面微孔后固化)、极性相互作用(氢键、范德华力)、化学交联(硅烷偶联、异氰酸酯与基材反应)。选错机制,附着力测试一定不过。
5.1 表面能是第一道门槛
留 8–10 mN/m 余量是为了对抗污染与老化。余量不足时不会”完全不沾”,而是局部收缩——表现为鱼眼、缩孔、边缘爬边,因为这些位置的达因值被油污拉低了几个单位。所以看到局部缺陷,先测达因笔,不要先改油墨。
5.2 与网纱和感光胶的相容性
油墨溶剂会攻击感光胶。强溶剂(酮、酯、芳烃)长时间接触会使胶层溶胀、边缘发毛、耐印力骤降。判断方法:连续印 500 次后看图形边缘是否变钝、是否有胶屑脱落。若出现,换用弱溶剂体系或改用耐溶剂型感光胶,而不是加厚胶层。
油墨与网纱的冲突主要是堵网(见第三章)与颜料在网孔内架桥。高目数 + 高颜料含量是最容易出问题的组合;解决方向是降低颜料粒径或提高分散稳定性,而不是降低目数(那会牺牲精细度)。
第六章 缺陷的油墨归因
同一类外观缺陷可能来自网版、设备、承印物或油墨。下面只列油墨侧的原因与判定方法,与《丝网印刷品质异常大全》互补使用。
| 缺陷 | 油墨侧原因 | 处置 |
|---|---|---|
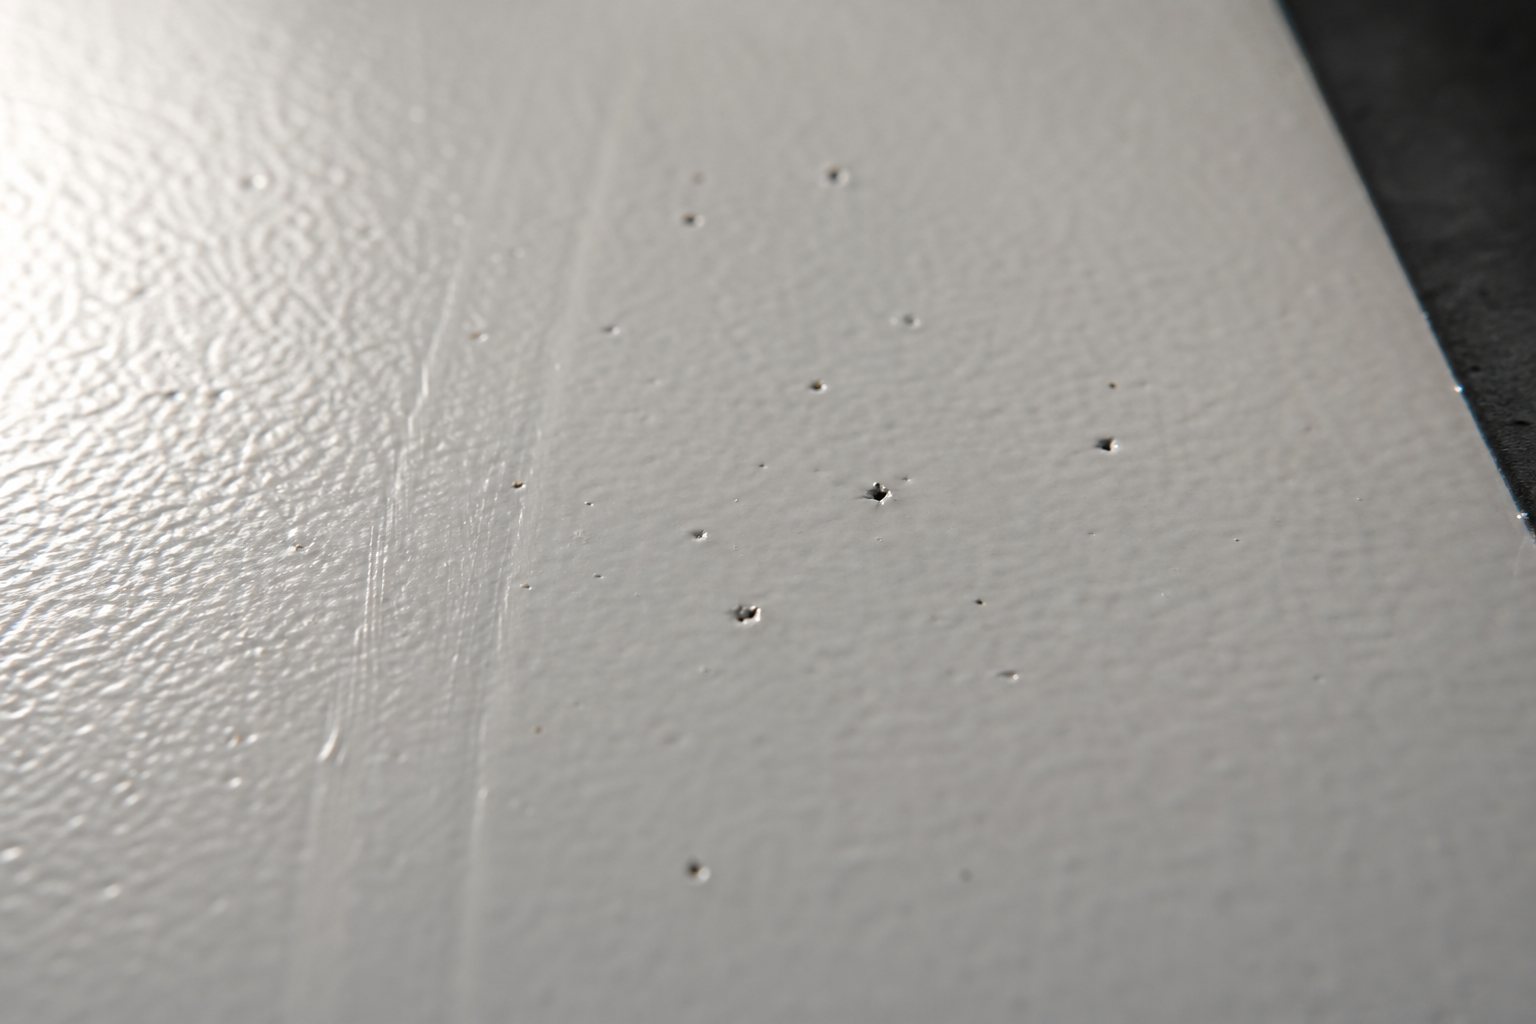
| 针孔 | 消泡不良、溶解气体、或被污染的墨 | 静置脱泡、加消泡剂、过滤 |
| 鱼眼 / 缩孔 | 表面张力过高、底材有油污 | 加流平剂降表面张力,先清洁底材 |
| 橘皮 | 粘度过高、流平不足、干燥过快 | 降低粘度、加慢干溶剂、调风量 |
| 龟裂 | 膜太厚、过度交联、增塑剂迁移 | 减薄墨层、降固化能量、换体系 |
| 附着力不良 | 表面能不足、底材未处理、树脂选错 | 测达因、前处理、改树脂或加偶联剂 |
| 色差 | 分散不良、颜料沉降、批次差异 | 复测研磨细度、搅拌、锁定批次 |
| 堵网 | 颜料团聚粒径接近开口 | 过滤、提高分散、降低目数(最后手段) |
| 边缘回缩 / 拉丝 | 粘弹性过强、脱网过快 | 降低弹性成分、调网距与速度 |
第七章 选型、调参与检测
选型的顺序应当从约束最硬的一端开始:承印物 → 耐性要求 → 干燥条件 → 网目与膜厚,最后才是颜色与成本。
7.1 助剂的用法与边界
助剂是”少量有效、过量有害”的典型。消泡剂超过 0.5% 会引入缩孔;流平剂过量会造成层间附着力下降;附着力促进剂加错体系会整批不干。原则:一次只加一种,每次不超过 0.3%,加后静置 30 分钟再判断。
7.2 现场可做的四项检测
附录 参数速查
一句话总结全书:油墨的所有问题,最后都回到四相之间的平衡——你不可能同时获得最高遮盖、最低粘度、最薄膜厚和最快干燥。工程的意义不是找到全能配方,而是为这个订单确定哪个指标可以让。
配套阅读:丝网印刷品质异常大全(27 类失效模式)· 丝网印刷用网纱技术及应用详解(七章)