


丝网印刷技术术语解读
把车间里天天在说、却很少有人能说准的词,按「定义—判据—易错点」重新讲一遍。共 33 条,中英对照。
为什么需要这份术语表
丝网印刷的沟通成本,很大一部分来自同一个词在不同工序里含义不同。「张力」在绷网工序指网纱的牛顿值,在套印讨论里却常被用来描述跑版趋势;「墨层厚度」有人报湿膜、有人报干膜,两者差三成。术语不统一时,参数讨论会退化成各说各话,返工就发生在这一段。
这份表只做一件事:给每个词一个可核对的定义,再补一条最容易判错的点。所有条目按六组工序归类,可用于新人培训、供应商沟通和品质会议的口径统一。
网版与制版Screen and stencil
- 网目数Mesh count
-
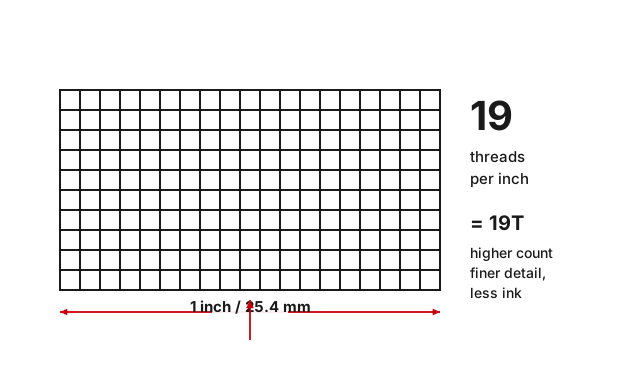
每英寸或每厘米网纱的根数,决定可再现的最细线条与最小网点。目数越高,单孔越小,下墨量越少。
要点标注单位必须写明是每英寸还是每厘米,两者相差 2.54 倍,是报价与打样中最常见的误读点。
- 丝径Thread diameter
-
单根网纱的直径,通常以微米计。同目数下丝径越粗,开口越小,过墨越少,网版寿命越长。
要点只写目数不写丝径的网纱规格是不完整的,S 型与 T 型网纱同目数下墨量可相差三成以上。
- 开口率Open area
-
网孔总面积占网纱总面积的比例,是理论下墨量的直接决定因素,由目数与丝径共同推算。
要点开口率低于 30% 时,高粘度油墨的转移会明显不稳定,需要同步调整刮印参数。
- 绷网张力Mesh tension
-
网纱绷紧的程度,以 N/cm 表示。张力不足会造成回弹迟滞、套印漂移和网版早期疲劳。
要点张力要按网纱类型和网框尺寸设定,同一批网版之间张力差超过 2 N/cm 就会表现为套印不稳定。
- 感光胶Emulsion
-
涂布在网纱上的感光性高分子层,曝光后交联形成抗墨的图形区域,未曝光部分在显影时被冲走。
要点同一网版的涂布次数决定胶层厚度,也就决定了耐印力与最小可分辨线宽的上限。
- 网距Off-contact distance
-
刮印前网版与承印物之间的间隙,通常 1–3 mm。间隙过大需要更高压力,过小则脱网不及时导致蹭版。
要点网距与张力是一对参数:张力越高,可用网距越小,两者不匹配时表现为局部墨层发花。
- 曝光不足与过度Underexposure and overexposure
-
曝光能量偏离胶层所需值时,图形边缘失去锐度:不足则边缘发虚、胶层溶胀脱落,过度则线条变细、细网点丢失。
要点用阶梯曝光测试片确定基准能量,比凭经验加时间可靠;换胶种必须重测。
刮印与墨层转移Squeegee and ink transfer
- 刮刀Squeegee
-
把油墨压过网孔的工具,材质硬度以邵氏 A 表示,刃口形状分尖口、平口、斜口,直接决定下墨量与边缘清晰度。
要点硬度不是越高越好:硬刮刀适合精细线条,软刮刀适合粗糙承印物,选错会同时牺牲清晰度和网版寿命。
- 刮印角Squeegee angle
-
刮刀与网版平面之间的夹角,常用 60–75°。角度越小,对油墨的推进越接近刮涂,下墨量越大。
要点角度变化 10°,墨层厚度可能变化两成;调参数时应先固定角度再调压力。
- 刮印压力Squeegee pressure
-
刮刀施加在网版上的垂直力。压力只需刚好让网版接触承印物,过大会使网版变形、墨层中间厚两边薄。
要点压力加到印迹完整即可,继续加压力只会增加网版磨损,不会增加遮盖力。
- 墨层厚度Ink deposit
-
印迹上油墨的厚度,分湿膜与干膜两种口径。干膜厚度决定遮盖力、手感与耐洗性。
要点湿膜与干膜不能混用,溶剂挥发后干膜通常只有湿膜的六到八成。
- 遮盖力Opacity
-
墨层遮盖底色或承印物本色的能力。浅色印在深色上时,遮盖力比色相更影响观感。
要点提升遮盖力应优先增加墨层厚度或换高遮盖颜料,单纯增加刮印压力无效。
- 触变性Thixotropy
-
油墨受剪切时变稀、静置后恢复变稠的性质。触变过强会导致印刷中粘度持续下降、边缘渗墨。
要点触变异常时不要靠加稀释剂解决,那会进一步破坏结构,应先核对油墨温度与搅拌方式。
- 流平Leveling
-
印后墨膜自行铺展、消除刮痕的能力。流平不足会留下条纹,过度则边缘扩散、线条变粗。
要点流平与承印物表面张力、油墨粘度、环境温度三者相关,调整前先确认是哪一项在变。
- 堵网Mesh clogging
-
油墨在网孔内干燥或结块,导致局部无法过墨,印面出现白点或断线。
要点堵网与网孔填塞要分开判:前者可清洗恢复,后者是网版本身失效,混判会导致反复停机。
套印与几何精度Registration and geometry
- 套印Registration
-
多色印刷中各色印迹的相对位置精度。套印误差按最外缘偏移量计,通常以毫米或丝为单位。
要点判套印要看最外缘而不是中心,中心对齐而边缘偏移的印件在实际使用中仍算跑版。
- 跑版Registration drift
-
连续印刷中印迹位置逐渐偏移的现象,多由网版张力衰减、台板松动或承印物形变引起。
要点渐进式偏移先查张力与夹具,突发式偏移先查定位机构,两者的处置顺序完全不同。
- 涨缩Stretch and shrinkage
-
承印物在印刷、烘干或水洗后尺寸发生变化,导致后续色版对不上已印色版。
要点弹性面料要先做缩水测试再定版序,把面积最大的色块放在最后一道可显著降低涨缩影响。
- 重复定位精度Repeat positioning accuracy
-
设备多次回到同一位置时的一致性,以偏差范围表示,例如 ±0.02 mm。它决定套印精度的下限。
要点这是设备指标,不等于印件套印精度;印件精度还要叠加网版、油墨与承印物形变。
固化与表面外观Curing and appearance
- 表干与实干Touch dry and through dry
-
表干指表面不粘手,实干指墨层内部完全固化。表干不等于可堆叠,实干才是可交付状态。
要点堆叠压痕大多发生在表干与实干之间,这段时间不应按表干时间估算。
- 固化Curing
-
通过热量、辐射或化学反应使墨层达到设计性能的过程,由温度、时间与能量密度共同决定。
要点只看温度不看时间会误判固化:同一温度下停留时间减半,交联度可能明显不足。
- 针孔Pinhole
-
墨层上出现的细小透底孔洞,多由承印物表面颗粒、网版残留或油墨气泡造成。
要点针孔分布有规律指向网版问题,随机分布指向承印物清洁度,先看分布再查原因。
- 鱼眼Fisheye
-
墨膜局部收缩形成的圆形凹陷,中心常见底材外露,源于表面张力差或油污污染。
要点鱼眼与针孔的区别在边缘:鱼眼有隆起的环,针孔边缘平整。
- 橘皮Orange peel
-
墨膜表面出现类似橘皮的细密凹凸,通常由流平不足、粘度过高或干燥过快造成。
要点橘皮多在烘干段形成,前段印刷正常后段才出现时优先查风量与升温曲线。
- 龟裂Cracking
-
墨层在使用或拉伸后出现的网状裂纹,常见于墨层过厚、固化过度或增塑剂迁移。
要点龟裂往往在交货后才暴露,弹性要求高的订单应做拉伸回弹测试而不是只看外观。
承印物与前处理Substrate and pretreatment
- 承印物Substrate
-
接受油墨的物料,其表面能、平整度、吸墨性与热稳定性共同决定印刷适性。
要点同一名称的承印物批次差异可能超过工艺窗口,来料变更应视为工艺变更处理。
- 表面张力与达因值Surface tension and dyne level
-
衡量承印物被油墨润湿能力的指标,单位 mN/m。油墨表面张力必须低于承印物达因值才能良好铺展。
要点两者差值建议留 8–10 mN/m 余量,余量不足时表现为局部收缩而非全面不沾。
- 前处理Pretreatment
-
印刷前对承印物进行的电晕、火焰或等离子处理,用于提高表面能、去除弱边界层。
要点处理效果会随时间衰减,处理后放置超过 24 小时应重新测达因值。
- 硅胶印花Silicone printing
-
以硅胶为墨料的印花工艺,弹性与手感接近裸布,耐磨耐洗,但对承印物表面能要求高。
要点硅胶与普通胶浆不能叠印在同一印次,层间附着力不足会在水洗后整片脱落。
- 厚板印花High-density printing
-
通过多次叠印同一位置形成凸起墨层的工艺,墨层厚度可达毫米级,立体感来自墨量而非发泡。
要点厚板印花的边缘清晰度取决于网版胶层厚度与中间干燥,缺一都会出现塌边。
产能与稼动Output and availability
- 印次与一刀两刀Print cycle, single and double stroke
-
一次刮印动作称为一个印次。一刀指每板刮一次,两刀指每板刮两次,两刀的下墨量与均匀性更好但节拍更长。
要点比较产能时必须注明是一刀还是两刀,同一台设备两种口径的日产量可以相差一半。
- 稼动率Availability
-
设备实际有效运行时间占计划时间的比例,扣除换版、清洗、调机与故障停机。
要点理论产能与订单交付之间的差额几乎都由稼动率解释,报价时按 85% 估算比按满产更接近实际。
- 板次与双数Pallets per hour and pairs per hour
-
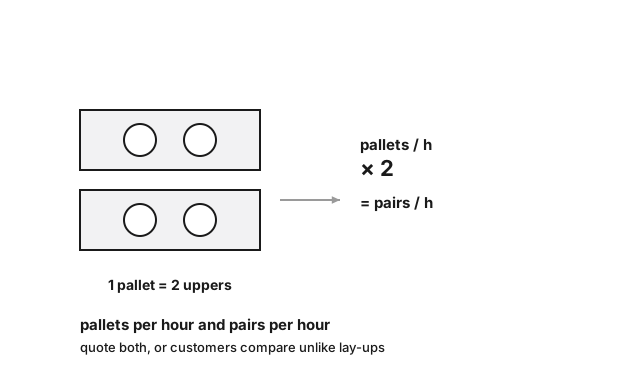
产能的两种口径。板次指每小时完成的承印板数量,双数指每小时完成的成品双数,后者等于板次乘以每板铺放数量。
要点对外报价建议同时给出两种口径,否则客户会用板次直接对比不同铺板密度的设备。
配套阅读:丝网印刷品质异常大全 —— 27 类失效模式的现象判读、机理归因与纠正措施。